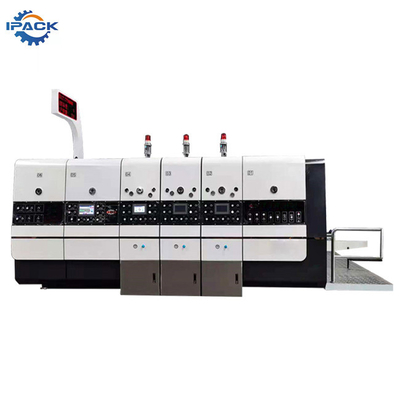
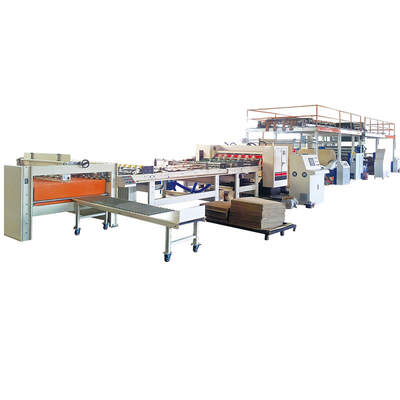
Automatyczna maszyna do druku fleksograficznego na tekturze falistej Cięcie sztancujące z podajnikiem ołowiu
Jednostka drukująca
1. Wałek drukarski
1) Średnica zewnętrzna 410 mm.
2) Materiał blachy stalowej, szlifowanie powierzchni, twarde chromowanie.
3) Korekta balansu, płynna praca.
4) Stały wałek z kołem zapadkowym, który instaluje płytę drukarską.
5) Obowiązuje cały rowek płyty formatowej, odpowiedni dla wersji wiszącej 9mm.
6) Załaduj i rozładuj płytę drukarską, wykonaj obroty dodatnie i ujemne za pomocą elektrycznego przełącznika nożnego.
7) Ręczna regulacja poprzeczna wałka drukarskiego w zakresie 2-5mm.
2. Rolka dociskowa drukująca
1) Średnica zewnętrzna wynosi 175 mm.
2) Szlifowanie powierzchni rur stalowych, twarde chromowanie.
3) Korekta balansu, płynna praca.
4) Szczelina wałka prasy drukarskiej jest regulowana ręcznie za pomocą dwubiegunowego samoblokującego korpusu przekładni ślimakowej, a szczelina jest regulowana za pomocą przekładni mimośrodowej, oznaczonej skalą.
3. Aniloks stalowy
1) Średnica zewnętrzna 215 mm.
2) Powierzchnia rury stalowej wykorzystuje zaawansowany proces chromowania, który jest twardy, gładki i odporny na zużycie.
3) Kropka jest spójna, a atrament równy.
4) Przedłuż żywotność płyty drukarskiej i wałka gumowego.
5) Do ręcznej regulacji luzu wałka rastrowego zastosowano dwubiegunową samoblokującą spiralę, a do regulacji luzu zastosowano mimośrodową tuleję stalową, a skala jest oznaczona.
4. Wałek gumowy
1) Średnica zewnętrzna wynosi 205 mm. (wykonane przez Jizhou Chunfenga.)
2) Powierzchnia stalowej rury pokryta jest odporną na zużycie gumą.
3) Specjalne szlifowanie wałkiem gumowym, dobry efekt przenoszenia atramentu.
4) Dwubiegunowy samoblokujący korpus przekładni ślimakowej jest przystosowany do ręcznej regulacji luzu między aniloksem a gumowym wałkiem, a do regulacji luzu służy przekładnia mimośrodowa, a skala jest oznaczona.
5. Górna i dolna rolka prowadząca papier
1) Wałek górny: średnica zewnętrzna 86 mm, rura bez szwu, z czterema papierowymi kółkami.
2) Wałek dolny: średnica zewnętrzna 155 mm, rura stalowa bez szwu, szlifowanie powierzchni, chromowanie twarde.
3) Luz rolek podających papier jest regulowany ręcznie za pomocą dwubiegunowego samoblokującego korpusu przekładni ślimakowej, a luz reguluje się za pomocą przekładni mimośrodowej oznaczonej skalą.
6. Urządzenie do regulacji fazy
1) Konstrukcja przekładni planetarnej.
2) W fazie drukowania zastosowano elektryczną, cyfrową regulację mikrokomputera LCD w zakresie 360 stopni. (regulowany do pracy i zatrzymania).
3) Ręczna pozycja boczna, regulowana odległość +/-5 mm.
4) Wałek płyty drukarskiej wykorzystuje mikrokomputer LCD do regulacji fazy, która może zostać zresetowana do zera i szybko wyregulowana płyta z dużą precyzją.
7. System recyklingu atramentu
1) Pneumatyczna pompa membranowa, stabilne dostarczanie atramentu, łatwa obsługa i konserwacja.
2) Sito filtra atramentu, filtruj zanieczyszczenia.
8. Urządzenie ustalające fazę drukowania
1) Pneumatyczny mechanizm hamulcowy.
2) Gdy zespoły są rozdzielone lub są w trakcie regulacji fazy, mechanizm hamulcowy ogranicza obrót maszyny, utrzymując stały punkt pierwotnego położenia przekładni.
Jednostka dłutująca (pełna regulacja komputera)
1. Zastosowano ekran dotykowy komputera
Za pomocą sterownika PLC i enkodera obrotowego można wykonać automatyczne wykrywanie i regulację. Można wywoływać zlecenia przechowywania.
2. Pełna regulacja komputera
Oprócz korzystania z ekranu dotykowego komputera, dostosuj kierunek osiowy i wysokość pudełka każdego gniazda noża za pomocą sterownika PLC i enkodera obrotowego. Elektryczne przyciski sterujące można również wykorzystać do regulacji kierunku osiowego każdego gniazda noża i wysokości pudełka.
3. Regulacja fazy szczelinowania
1) Regulacja fazy szczelinowania wykorzystuje sterowanie konwersją częstotliwości ekranu dotykowego PLC oraz elektryczną, cyfrową regulację 360° (można regulować ruch i zatrzymanie).
2) Urządzenie do ustawiania fazy zerowej, aby zapewnić stałą pozycję szczeliny.
4. Sekcja wstępnego bigowania
1) Wstępnie bigując średnicę wału 110 mm, zastosuj wysokiej jakości rurę stalową bez szwu. Szlifowanie powierzchni, dynamiczna korekta balansu, twarde chromowanie, płynny obrót.
2) W kole do bigowania wstępnego zastosowano zaawansowaną technologię, aby ulepszyć duże koło do bigowania wstępnego, dzięki czemu tektura nie zostanie zerwana podczas bigowania linii.
5. Bigowanie sekcji koła
1) Średnica wałka bigującego wynosi 124 mm i zastosowano wysokiej jakości rurę stalową bez szwu. Szlifowanie powierzchni, dynamiczna korekta balansu, twarde chromowanie, płynny obrót.
2) Koło bigujące wykorzystuje zaawansowaną technologię. Górne koło wykonane jest z kleju żywicznego o wysokiej twardości i posiada rowki w środku. Przy mijaniu deski synchronicznie z dolnym kołem linia deski nie odbiega od skosu.
3) Położenie osiowe koła bigującego, koła bigującego wstępnego i tarczy frezu szczelinowego jest automatycznie i synchronicznie regulowane za pomocą precyzyjnej śruby kulowej.
4) Regulacja dolnego wałka koła bigującego, wałka bigującego wstępnego i ostrza szczelinowego, zastosowano konstrukcję tulei z regulowaną mimośrodowością, aby konstrukcja była zwarta, łatwa w regulacji i dokładne pozycjonowanie;
5) Regulacja luzu dolnego wałka koła bigującego, wałka bigującego wstępnego i ostrza dłutującego jest regulowana ręcznie za pomocą dwubiegunowego samoblokującego korpusu koła ślimakowego, a luz jest regulowany za pomocą przekładni mimośrodowej i oznaczony skalą.
6. Gniazdo ostrza do wstępnego bigowania, nacinania i nacinania
1) Średnica górnego walca szczelinowego wynosi 156 mm, rura stalowa bez szwu, dwukrotne szlifowanie, twarde chromowanie powierzchni, porusza się płynnie.
2) Dolna średnica walca szczelinowego wynosi 156 mm, bezszwowa rura stalowa, dwukrotne szlifowanie, twarde chromowanie powierzchni, poruszające się płynnie.
3) Precyzyjna obróbka górnej tarczy tnącej.
4) Elektryczna regulacja synchronicznego położenia osiowego górnych i dolnych tarcz nożowych, koła bigującego, tarczy noża rozcinającego i koła bigującego wstępnego.
5) Dłutowanie z pojedynczym wałem i podwójnymi ostrzami, regulacja wysokości pudełka przyjmuje wewnętrzną elektryczną strukturę sterowania zębami, dzięki czemu olej smarowy nie jest łatwo zanieczyszczać karton. Regulacja wysokości skrzynki jest wyposażona w elektroniczne urządzenie zabezpieczające przed kolizją, które nie uszkodzi maszyny.
6) Mechanizm przesuwania płyty prowadzącej wykorzystuje kombinację precyzyjnej śruby kulowej i liniowej osi optycznej, z elastycznym ruchem i dokładnym pozycjonowaniem.
7. Mechanizm regulacji fazy szczeliny
1) Konstrukcja przekładni planetarnej.
2) Faza szczelinowania jest kontrolowana komputerowo i elektrycznie, cyfrowo regulowana w zakresie 360° (można regulować ruch i zatrzymanie).
8. Przełącznik obsługi i sterowania
Panel sterowania wyposażony jest w 6-calowy ekran dotykowy, który ułatwia regulację wielkości szczeliny.
Zespół sztancujący
1. Bigowanie kół
1) Średnica rolki to rura stalowa bez szwu o średnicy 110 mm, po dwukrotnym szlifowaniu, powierzchnia twardego chromowania porusza się płynnie.
2) Luz kół bigujących reguluje się ręcznie za pomocą dwubiegunowego samoblokującego korpusu przekładni ślimakowej, a luz reguluje się za pomocą przekładni mimośrodowej oznaczonej skalą.
2. Rolki sztancujące
1) Średnica dolnego walca sztancującego wynosi 360 mm standardowego wałka sztancującego, który jest wykonany z odlewu odśrodkowego ze stali stopowej z wysoce precyzyjnym szlifowaniem. Wyposażony jest w rowkowany uchwyt zaciskowy.
2) Średnica wałka z maty gumowej wynosi 388,9 mm, wysokiej jakości obróbka stali 45 #, korekta wyważenia, twarde chromowanie. Mata gumowa wykorzystuje markę Depair z Niemiec - odporny rękaw z gumy poliuretanowej z gładkim nacięciem, wygodnym montażem i ponad 8 milionami czasów sztancowania. Wałek z maty gumowej przyjmuje mechaniczne urządzenia poruszające się, każdy nóż będzie ciąć w różnych pozycjach, skutecznie przedłuża żywotność maty gumowej, odległość ruchu wynosi 30 mm, urządzenie do automatycznej kompensacji prędkości liniowej, sprawia, że nieskończona pętla wycinania sztancującego działa w kierunku obwodowym, aby zużycie maty gumowej było bardziej równomierne. gdy zmienia się średnica miękkiej rolki, automatyczna kompensacja śledzenia, bez ręcznej regulacji, upewnij się, że rozmiar każdej partii kartonów sztancujących jest całkowicie spójny, a urządzenie do oddzielania rolek sztancujących jest wyposażone w cylinder, gdy karton nie jest podawany i nie pracuje na biegu jałowym, dwie górne i dolne rolki będą rozłączne, zmniejszą zużycie gumowej maty i ostrza. Tymczasem żywotność maty gumowej i modułu ostrzy jest znacznie wydłużona.
3) Automatyczny mechanizm szlifujący wałka gumowego, wielokrotnie naprawiający i polerujący zużytą matę gumową. Wskaźnik ponownego użycia maty gumowej został znacznie zwiększony. Lampka alarmowa miga w przypadku naprawy rolki gumowej.
4) System czyszczenia: przedni i tylny wał wytłaczający jest dociskany do paska przez silnik zwalniający, a odpady papieru są całkowicie usuwane, dzięki czemu gromadzenie się makulatury nie będzie miało wpływu na maszynę. Wydajność pracy znacznie się poprawiła.
3. Struktura regulacji fazy rolek sztancujących
1) Konstrukcja przekładni planetarnej.
2) Faza sztancowania wykorzystuje elektryczną, cyfrową regulację mikrokomputera LCD w zakresie 360 stopni. (regulowany do pracy i zatrzymania).
Parametr techniczny
| Nazwa maszyny |
Maszyna do druku fleksograficznego na tekturze falistej, wycinanie sztancujące |
| Prędkość robocza |
130szt/min |
|
Maksymalny rozmiar deski podającej
|
1600 x 2800 mm |
| Minimalny rozmiar deski do karmienia |
450 x 850 mm |
| Maksymalny obszar drukowania |
1600 x 2800 mm |
| Standardowa grubość płyty |
3,2-7,2 mm |
| Dostosowana grubość tektury |
3-12 mm
|
| Precyzja druku |
± 0,5 mm |
| Precyzja szczelinowania |
±1,5 mm |
| Precyzja wycinania |
±1,5 mm |
Można wybrać różne konfiguracje w zależności od różnych potrzeb użytkowników; (Możesz wybrać dowolną kombinację druku 1-5 kolorów, wycinania otworów, klamry wykrawającej, sztancowania i układania w stosy).

Nasza firma
Opakowanie produktu
Często zadawane pytania
P1: Jaka jest gwarancja na maszynę?
A: Okres gwarancji:12 miesięcy od daty wysyłki maszyny. Gwarancja nie będzie ważna w przypadku nieprawidłowego użytkowania, przypadkowego uszkodzenia lub błędu operatora. W obowiązującym terminie dostarczymy części zamienne. Jeśli masz inne pytania, skontaktuj się z nami, a my odpowiemy Ci za pomocą zdjęć i filmów produktu, aby wyjaśnić każdy szczegół.
P2: A co z obsługą posprzedażną?
A:1) TM online 24 godziny, również kontakt przez e-mail, skype, wechat, WhatsApp itp.
2) Aby rozwiązać problemy z filmami/zdjęciami.
3) Roczna gwarancja na wymianę części zamiennych.
P3: Czy płatność jest dla mnie bezpieczna, ponieważ jesteśmy pierwszą współpracą?
A:Możemy zapewnić gwarancję handlu, która zagwarantuje otrzymanie Twoich produktów, akceptujemy również inne bezpieczne sposoby płatności, jak chcesz.
P4: Jaka jest minimalna ilość zamówienia, czy możesz przesłać mi próbki?
A:Nasza minimalna ilość to 1 zestaw, ponieważ naszym produktem jest wyposażenie maszynowe, trudno jest wysłać Ci próbki. Jeśli masz jakiekolwiek pytania dotyczące produktów, skontaktuj się z nami, aby uzyskać więcej szczegółów, chętnie udzielimy Ci więcej informacji, takich jak specyfikacje, wideo itp.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!




Ogólna ocena
Migawka oceny
Poniżej przedstawiono rozkład wszystkich ratingówWszystkie recenzje